8 Causas del desgaste de la caja de engranajes helicoidales: análisis y prevención de la causa raíz
Respuesta rápida
- ¿Qué es el desgaste de la caja de engranajes helicoidales?
- Cómo se desarrolla el desgaste del engranaje helicoidal
- Las causas raíz del desgaste de la caja de engranajes helicoidales 8
- Comportamiento de desgaste del engranaje helicoidal frente a recto
- Datos de ingeniería: Estrés, Dureza, Lubricante, Temperatura
- Donde el desgaste es más importante
- Cómo prevenir el desgaste de la caja de engranajes helicoidal
- Errores comunes de ingeniería
- Tabla de solución de problemas
- Preguntas frecuentes
- ¿Por qué elegir Greensky Power?
- Recursos relacionados
- Referencias
¿Qué es el desgaste de la caja de engranajes helicoidales?
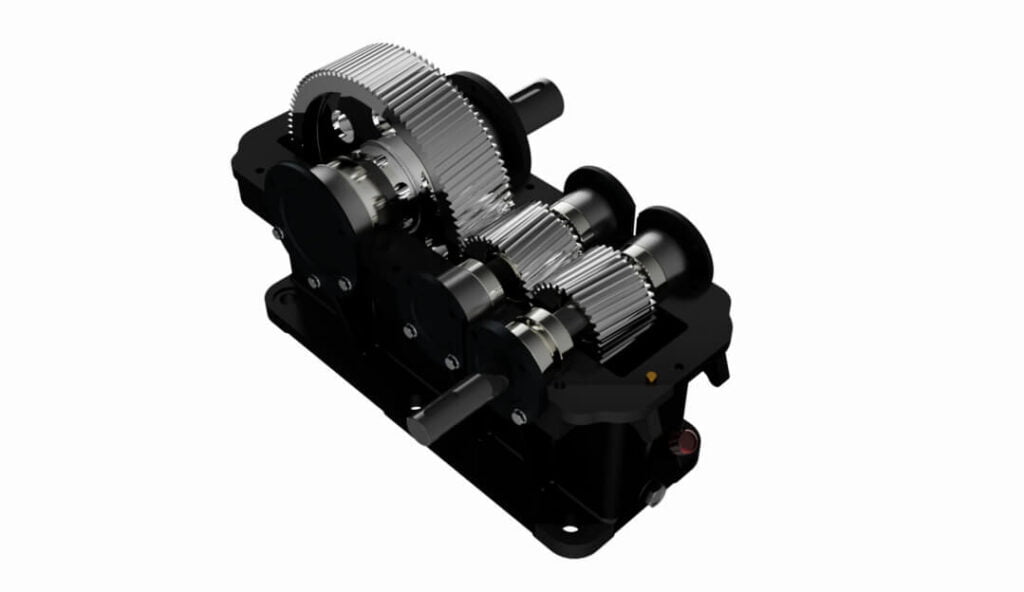
Un Caja de engranajes helicoidal es un reductor de velocidad en el que los dientes se cortan en un ángulo de hélice (típicamente 15°–30°) para que la carga se transfiera gradualmente a través de múltiples pares de dientes. Esa geometría otorga a las unidades helicoidales una mayor capacidad de carga, menor ruido y una mejor tolerancia a los golpes que Reductores tipo espolón del mismo tamaño, pero también introduce un contacto deslizante y un componente axial de empuje que los engranajes rectos no tienen. “Desgaste” es el término general para el material retirado o dañado durante la operación, y abarca varios mecanismos físicos distintos.
Desgaste vs. falla repentina
El desgaste es progresivo y medible (picaduras, rayas, aumento del juego, aumento de la temperatura); la falla repentina es una rotura de dientes o un rompimiento del eje por sobrecarga. Ambos acortan la vida útil, pero sus causas raíz y correcciones difieren, por lo que el primer paso en cualquier auditoría es la clasificación:
- Desgaste por conducción superficial — picaduras, micropicaduras, rasguños, rayas abrasivas. La causa raíz generalmente vive en el Película de lubricación, no el tamaño del equipo.
- Fallo impulsado por el volumen — fatiga por flexión de la raíz del diente, rendimiento del eje, colapso del cojinete. La causa raíz generalmente vive en Carga vs. Clasificación (sobrecarga, desalineación, factor de servicio incorrecto).
Esta distinción impulsa todo el artículo: la mayoría de las quejas de “desgaste de la caja de engranajes helicoidales” son en realidad fallas de la película de lubricación que una caja de cambios más grande no Solucionar. El Guía de selección de reductores de velocidad Cubre los fundamentos de la calificación; las secciones a continuación profundizan en la causa raíz.
Cómo se desarrolla el desgaste del engranaje helicoidal (paso a paso)
El contacto del diente helicoidal es una mezcla de rodamiento y deslizamiento. El componente deslizante (ausente en el laminado puro) es lo que hace que la lubricación sea decisiva. El desgaste progresa a través de cuatro etapas identificables:
Etapa 1 — Run-In y microgeometría
Los nuevos engranajes se acoplan primero a las asperedades más altas. Un rodaje correcto (carga ligera, aceite EP limpio) pule estos picos y establece un patrón de contacto estable. Un rodaje deficiente (carga completa desde la primera hora o aceite sucio) imprime esos picos como sitios de daño permanente que luego se convierten en núcleos de picadura.
Etapa 2 — Desgaste abrasivo (contaminación)
Las partículas duras (polvo de sílice, finos metálicos, aditivo gastado) incrustadas en el aceite actúan como un compuesto de lapeado, rayando el flanco y elevando la rugosidad de la superficie. La rugosidad destruye la película de aceite más rápido, acelerando cada etapa posterior. Higiene de la unidad cerrada importa tanto como el grado de aceite.
Etapa 3 — Desgaste adhesivo y rasguños
Cuando la película se rompe localmente (alta presión puntual, viscosidad incorrecta, sobrecarga), las superficies de los dientes se sueldan y rasgan momentáneamente. El resultado es un raspado: manchas, metal transferido y una raya gris mate a lo largo de la punta / raíz. El raspado es instantáneo e irreversible; es el síntoma clásico del empuje helicoidal o la desalineación que empuja la presión local más allá del aditivo EPs.
Etapa 4 — Fatiga: Micropicaduras y macropicaduras
La tensión de contacto repetida debajo de la superficie inicia microgrietas. La micropicadura (aspecto gris, esmerilado) endurece el flanco dentro de los primeros millones de ciclos; si no se controla, se convierte en macropicaduras (cráteres visibles) y finalmente en astillas donde expulsa un trozo de material. La raíz del diente es el sitio de iniciación más crítico porque la tensión de flexión y la carga de choque se concentran allí. Análisis de desgaste y desechos atrapa esto temprano.
Las causas raíz del desgaste de la caja de engranajes helicoidales 8
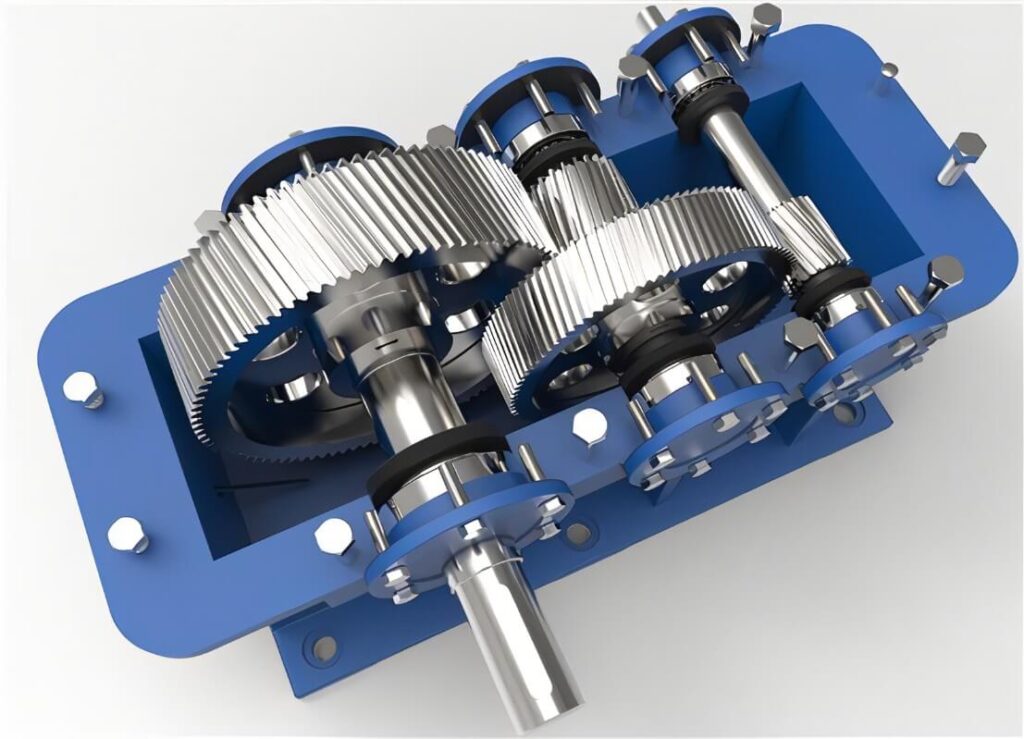
La nota del equipo original sobre este tema enumeraba once viñetas vagamente relacionadas (tratamiento térmico, material, distancia central, lubricación y más). Los datos de campo de los estudios de confiabilidad los agrupan en ocho causas raíz de ingeniería. La tabla las resume; cada una se detalla a continuación.
| # | Causa raíz | Modo de desgaste primario | Indicador clave | Primera solución |
|---|---|---|---|---|
| 1 | Lubricación inadecuada o incorrecta | Raspaduras, picaduras | Alta temperatura de los dientes, flanco esmerilado gris | Utilice el aditivo ISO VG + EP correcto; verifique el nivel de aceite |
| 2 | Contaminación por lubricantes | Marcado abrasivo | 3-líneas de desgaste de la carrocería, metal en el cárter | Respiradero de sello, tapón magnético, análisis de aceite |
| 3 | Desalineación del eje / distancia del centro incorrecta | Carga de bordes, pérdida de flexión | Desgaste en un borde de flanco, cojinete caliente | Volver a alinear a ≤0.05 mm; verifique la distancia del centro |
| 4 | Sobrecarga y carga de choque | Flexión de la raíz del diente, rotura | Dientes rotos, alto dB a la carga | Aplicar AGMA service factor 1.25–2.0 |
| 5 | Dureza insuficiente / mal tratamiento térmico | Flujo de plástico, picaduras rápidas | Flanco blando, estuche <1 mm profundo | Endurecer según las especificaciones; verificar HRC |
| 6 | Defectos materiales y metalúrgicos | Picada prematura, agrietamiento | Porosidad, inclusiones, grano grueso | Especificar material certificado; metalografía |
| 7 | Fallo del rodamiento / empuje axial ignorado | Cascada de desalineación, desgaste de los bordes | Juego axial, astillado con cojinete de empuje | Tamaño del cojinete de empuje para Fa = Ft tanβ |
| 8 | Sobrecarga térmica | Descomposición del aceite, ablandamiento | Carcasa >85°C, aceite oxidado oscuro | Reducir, ventilar o enfriar; aumentar el grado del aceite |
1. Lubricación inadecuada o incorrecta
Los dientes helicoidales se deslizan, por lo que la película de aceite es lo único que evita el contacto de metal a metal. Los tres fallos clásicos son: (a) bajo nivel de aceite, especialmente en Instalaciones verticales, donde el aceite se drena de los cojinetes superiores cuando la unidad se detiene, por lo que el siguiente arranque se seca; (b) viscosidad incorrecta, donde un aceite demasiado ligero no puede sostener la película bajo carga; y (c) aceite degradado más allá de su vida útil. La química aditiva EP (presión extrema) es lo que evita las raspaduras bajo la alta presión local del contacto helicoidal, por lo que un aceite solo R&O es un error común y silencioso. Sección de lubricación de nuestra guía de solución de problemas del motor para el análogo del lado del rodamiento.
2. Contaminación por lubricante (abrasivo y corrosivo)
Cuando el aceite transporta partículas duras, el polvo ingerido a través de un respiradero obstruido, las astillas de metal de un cojinete defectuoso o el agua de un sello fallido, se convierte en una pasta abrasiva. Un tapón de drenaje magnético y una ferrografía periódica convierten este asesino invisible en una inspección programada y barata.
3. Desalineación del eje y distancia del centro incorrecta
Los engranajes helicoidales son sensibles al error de distancia central, particularmente Positivo La distancia del centro positivo reduce la trayectoria de contacto, disminuye la resistencia a la flexión y aumenta el deslizamiento en las puntas. La desalineación paralela y angular desplaza la carga a un borde de flanco (“carga de borde”), lo que concentra la tensión y produce un borde caliente y desgastado característico, además de un cojinete que falla prematuramente.
4. Sobrecarga y carga de choque
Calificar una caja de cambios en su par nominal y luego golpearla con sobretensiones de arranque, eventos de atascos o bloqueos de paletas / sinfín impulsa la tensión de contacto y flexión más allá de lo permitido. El factor de sobrecarga AGMA Ko para un motor accionado por VFD puede alcanzar 1.25–1.50 porque los picos de par de arranque del inversor 2–3× nominales, por defecto Ko = 1.0 es un error de especificación frecuente. Aplique un factor de servicio de 1.25–2.0 en el par para el amortiguador y la tensión de la correa/cadena, como se resume en el Referencias del factor de servicio del fabricante.
5. Dureza superficial insuficiente y tratamiento térmico deficiente
Los dientes del engranaje especificados en 40Cr con una superficie recomendada de HRC 48–55 se desgastan rápidamente si el enfriamiento es suave o la profundidad de la caja es poco profunda. El endurecimiento debe extenderse al menos ~1 mm por debajo de la raíz, si la caja se detiene por encima de la raíz, la zona de mayor tensión permanece blanda y se pica primero. El acero endurecido a través proporciona una tensión de contacto permitida de aproximadamente Sc ≈ 2.22·HB + 200 (MPa); las superficies cementadas (cementadas) alcanzan ~1550 MPa. La brecha es la razón por la que el tratamiento térmico, no solo el grado del material, decide la vida útil.
6. Materiales y defectos metalúrgicos
Incluso los engranajes correctamente tratados térmicamente fallan temprano si el material base es incorrecto: microestructura anormal (gruesa) en lugar de martensita fina en forma de aguja, inclusiones no metálicas, porosidad o holgura por una mala fundición/forja. Estos actúan como núcleos de grietas preexistentes. Para juegos helicoidales de alta resistencia, solicite la certificación del molino y una verificación metalográfica (martensita fina + perlita/ferrita pequeña) en lugar de aceptar el “acero para rodamientos” como una reclamación general. Expectativas de clase de eficiencia del motor accionado.
7. Falla del rodamiento y empuje axial ignorado (específico helicoidal)
Esta es la causa por la que los ingenieros de engranajes rectos fallan. El ángulo de hélice β genera una fuerza axial Fa = Ft × tan(β): a β = 20°, es decir, aproximadamente 0.36× la carga tangencial. Si el cojinete de empuje está subdimensionado u omite, el eje camina axialmente, la malla pierde su patrón de contacto diseñado y sigue el desgaste del borde más el astillado del rodamiento. Un rodamiento defectuoso desalinea el par de engranajes, por lo que una causa raíz desencadena la siguiente. El soporte adecuado utiliza rodamientos axiales de contacto angular o dúplex dimensionados para Fa. El Fondo de servo y control de movimiento Explica cómo la rigidez axial se propaga a través de un tren motriz.
8. Sobrecarga térmica y acumulación de calor
El calor es el multiplicador. La sobrecarga continua, la mala ventilación o una caja de varias etapas sin enfriamiento aumenta la temperatura del cárter; el aceiteLa viscosidad se derrumba, la película se adelgaza y la dureza de la superficie cae efectivamente, por lo que el desgaste se acelera incluso si todos los demás parámetros eran correctos. Techo práctico: mantenga la carcasa por debajo de ~70-85 ° C y el aceite por debajo de su temperatura nominal, o aumente un grado ISO VG y agregue ventilación. Guía de pérdida de par del motor de CC.
Comportamiento de desgaste del engranaje helicoidal frente a recto
Debido a que los modos de falla difieren por geometría, la tabla de comparación es la forma más rápida de ver por qué una caja helicoidal se desgasta (y falla) de manera diferente a una caja recta. Los datos a continuación reflejan estudios comparativos publicados de relación de contacto, carga axial y vida útil.
| Atributo | Engranaje Spur | Engranaje helicoidal | Implicación del desgaste |
|---|---|---|---|
| Compromiso de los dientes | Repentino, ancho completo | Gradual, diagonal | El helicoidal tiene un menor desgaste por impacto, más silencioso |
| Relación de contacto | ~1.2–1.8 | ~1.5–2.5+ | Carga helicoidal → menor desgaste por diente |
| Empuje axial | Ninguno | Fa = Ft tanβ | El helicoidal necesita cojinetes de empuje o se desalinea |
| Deslizamiento en malla | Bajo | Moderado (dientes en ángulo) | Helicoidal más dependiente del lubricante |
| Capacidad de carga (mismo tamaño) | 50–70% | 80–100% | El helicoidal resiste mejor el desgaste por flexión |
| Eficiencia | 95–98% | 90–96% | El helicoidal pierde más por el calor de fricción deslizante |
| Vida útil típica | 8–15 yr | 12–20 yr | El helicoidal dura más que el servicio continuo |
| Ruido / vibración | Alta | Baja-moderada | Helicoidal menos propenso al desgaste resonante |
La conclusión: una caja helicoidal es más resistente al desgaste en el servicio normal, pero más Evite cualquiera de los dos y puede desgastarse más rápido que un juego de espolas comparable. Para alternativas en ángulo recto, compare el Guía de la caja de engranajes helicoidales y el Comparación armónica vs. planetaria.
Datos de ingeniería: tensión de contacto, dureza, lubricante, temperatura
Ecuación AGMA de contacto-tensión (picadura)
La picadura de la superficie se rige por la tensión de contacto hertziana en la línea de cabeceo. La clasificación AGMA 2001 / ISO 6336 para un par helicoidal es:
σH = ZE × √( (Wt / (b · d1)) × (Ko Kv Ks Km) / (ZR ZYo) )
- ZE — coeficiente elástico (acero/acero ≈ 190 √MPa)
- Wt — carga tangencial transmitida (N)
- b — ancho de la cara (mm); d1 — Diámetro del paso del piñón (mm)
- Ko Kv Ks Km — factores de sobrecarga, dinámica, tamaño, distribución de carga
- ZR ZYo — Factores de estado de la superficie y de la geometría de las picaduras
La tensión de contacto permitida Sc se establece por el material y la dureza; el factor de seguridad contra la picadura es SH = Sc / σH y debe exceder 1.0 (normalmente objetivo 1.2–1.5 para servicio continuo). Debido a que σH Escala con la raíz cuadrada de la carga, una sobrecarga 2× aumenta la tensión solo ~41%, pero los ciclos de sobrecarga repetidos agravan la fatiga, por lo que el factor de servicio sigue siendo importante.
Tensión de contacto permitida frente a la dureza de la superficie
| Tratamiento térmico | Dureza de la superficie | S permitidoc (≈) |
|---|---|---|
| Acero endurecido a través | ~180–350 HB | Sc ≈ 2.22·HB + 200 (MPa) |
| Endurecido por llama / inducción | ~54–55 HRC | ~1170–1340 MPa |
| Cementado / cementado | ~58–62 HRC | hasta ~1550 MPa |
| Nitrurado | ~60–65 HR15N | ~1030–1410 MPa |
Nótese la gran diferencia: un flanco carburado resiste la picadura aproximadamente 2× mejor que uno endurecido en el mismo módulo. Es por eso que las causas #5 y #6 (dureza, material) son decisivas para la vida útil. Las clases de precisión de engranajes hacen referencia a AGMA 2001-D04 e ISO 6336; el aislamiento del motor y la clase de trabajo siguen IEC 60034-1.
Selección de viscosidad del lubricante (ISO VG)
| Condición | VG ISO típico | Nota |
|---|---|---|
| Helicoïdal cerrado, servicio normal | 150–320 | Por AGMA 9005; mayor velocidad → menor VG |
| Alto cárter ambiente / caliente (>60°C) | Un paso adelante un grado | La viscosidad cae con la temperatura |
| Carga pesada / de choque | superior de rango + EP | El aditivo EP evita las rozaduras |
| Vertical / alta velocidad | según lo especificado + comprobación de nivel | Riesgo de falta de petróleo en parada |
El llenado excesivo también es dañino, ya que causa un calor espumoso y agitado. Mantenga el aceite en el centro de la mirilla, cambie el aceite mineral en condiciones (deriva de viscosidad > ±15%, aumento del recuento de partículas) y nunca mezcle aceites de gusano poliglicol con aceite mineral. Referencia de engranajes helicoidales Detalles de la trampa de incompatibilidad de aceite sintético.
Límites de temperatura y térmicos
| Parámetro | Aceptable | Acción si se excede |
|---|---|---|
| Temperatura de la superficie de la carcasa | < ~70–85°C | Verifique el grado/nivel del aceite, reduzca la carga, ventille |
| Temperatura del cárter de aceite | Por debajo de la temperatura nominal del aceite | Aumente ISO VG, agregue un enfriador |
| Después del ciclo de carga completa | Caliente, no caliente al tacto | Investigar la vinculación o la sobrecarga |
La temperatura es el canario: una caja que se calienta está poco lubricada, sobrecargada o desalineada: las ocho causas fundamentales eventualmente se expresan como calor.
Empuje axial helicoidal
Para un ángulo de hélice β, la fuerza axial es Fa = Ft × tan(β). A β = 15°, 20°, 30° el factor es 0.27, 0.36 y 0.58 respectivamente. La selección del rodamiento debe absorber Fa sin inducir el juego del eje; ignorarlo es la causa #7 y el descuido específico de la hélice más común.
Donde más importa el desgaste: las mejores aplicaciones
Las cajas de engranajes helicoidales dominan las aplicaciones donde el funcionamiento silencioso, la alta densidad de torque y el servicio continuo son importantes, y esos son exactamente los lugares donde el desgaste es costoso:
- Transportadores y manipulación de materiales — carga continua, riesgo de entrada de polvo (causas #2, #8). Campo de aplicación del motorreductor planetario.
- Envasado y procesamiento de alimentos — bajo ruido obligatorio; el lavado impulsa el agua / contaminación (causa #2).
- Bombas y compresores — torque constante, pero la desalineación de los desencadenantes de tensión de la tubería causa #3.
- Robótica y automatización — los altos recuentos de ciclos hacen que la micropicadura sea un limitador de vida (causa #5/#6). Guía de aplicaciones planetarias de precisión cubre el análogo de ciclo alto.
- Automotriz y fuera de carretera — cargas de choque y extremos térmicos (causas #4, #8).
Cuando una solución de ángulo recto o juego cero se ajuste mejor, sopese el Comparación de tipos de velocidad completa-reductor antes de comprometerse.
Cómo prevenir el desgaste de la caja de engranajes helicoidal (selección y mantenimiento)
Lista de verificación de prevención
- Mida la carga, no el número de catálogo. Computar la carga tangencial transmitida Wt de la potencia y la velocidad de la línea de cabeceo; aplique el factor de servicio AGMA 1.25–2.0 para el arranque de choque y VFD.
- Verifique el estrés de contacto. Mantener SH = Sc/σH ≥ 1.2 para servicio continuo; confirme que la dureza (carburado ≈1550 MPa) coincide con la clasificación.
- Elige el aceite por régimen, no por costumbre. ISO VG 150–320 con EP; suba un grado por encima de 60°C; nunca mezcle familias de aceites.
- Controla el empuje axial. Tamaño de los cojinetes de contacto angular / empuje para Fa = Ft tanβ; verifique el juego del eje.
- Alinea a temperatura. Vuelva a verificar la alineación y la distancia del centro a la temperatura de funcionamiento; desalineación objetivo ≤0.05 mm.
- Sellar el medio ambiente. Buen respiradero, tapón magnético, cojinetes sellados; aceite de muestra en condición.
- Establezca límites medibles. “Silencioso / preciso” no es una especificación: use objetivos de dB y juego (arc-min) y datos de vida L10.
Ejemplo funcionado: por qué una caja de cambios más grande no deja de picar
Requisito: un reductor helicoidal del transportador, 22 kW a 1500 rpm de entrada, 58 rpm de salida (relación ≈ 26:1). Piñón z1 = 19, módulo m = 5 mm → d1 = 95 mm, ancho de cara b = 70 mm. Acero, cementado 60 HRC.
| Paso | Cálculo | Resultado |
|---|---|---|
| Velocidad de la línea de cabeceo | v = π · 95 · 1500 / 60000 | 7.46 m/s |
| Carga tangencial | Wt = 22000 / 7.46 | 2949 N |
| Término de carga | Wt / (b · d1) = 2949 / 6650 | 0.444 |
| Con factores (Ko1.25·Kv1.15·Km1.4) | 0.444 × 2.0125 / (ZR1 · ZYo0.095) | 9.39 |
| Estrés de contacto σH | 190 × √9.39 | 582 MPa |
| Factor de seguridad SH | 1550 / 582 | 2.66 |
El diseño estático tiene 2.66× Ahora supongamos que la planta se calienta (alberga 85°C) y el mantenimiento especifica ISO VG 150 en lugar de VG 320. A esa temperatura, el aceite ligerocolapsa la viscosidad, el parámetro de la película λ cae por debajo de 1 y la micropicadura se inicia independientemente del margen 2.66. La acción correctiva es no una caja de cambios más grande (ya sobrevalorada) pero elevando el aceite a VG 320, manteniéndolo limpio y agregando ventilación.
Errores comunes de ingeniería
- Comprar una caja más grande en lugar de un mejor aceite. La sobrevaloración del engranaje no restaura una película lubricante colapsada (ver ejemplo trabajado).
- Defecto Ko = 1.0 en una unidad VFD. Picos de par de arranque del inversor 2–3×; use 1.25–1.50.
- Ignorando el empuje axial. Tratar un eje helicoidal como un eje espoloso → caminata de cojinete → cascada de desalineación.
- Alineación en frío en una máquina caliente. El crecimiento térmico cambia los ejes; vuelva a verificar a la temperatura de funcionamiento.
- Endurección de caja suave o poco profunda. La detenida por encima de la raíz permite que la zona de mayor tensión se haga fosar primero.
- Mezclar familias de lubricantes. El poliglicol + aceite mineral forma lodo; nunca relleno cruzado.
- Llenado excesivo. Causa espumoso y calor agitado; rellene solo hasta el centro de la mirilla.
- Especificaciones vagas. “Silencioso / duradero” sin dB, juego o objetivo L10 no se puede verificar ni obtener.
Solución de problemas de desgaste de la caja de engranajes helicoidal
| Problema | Causa probable | Solución |
|---|---|---|
| Flanco esmerilado / gris (micro-pitting) | Película de aceite delgada, VG incorrecto, contaminación | Eleve ISO VG, agregue EP, limpie y selle el respiradero |
| Rayas / rayas manchadas | Aditivo EP superado, sobrecarga, desalineación | Volver a alinear, reducir la clasificación, verificar el factor de servicio |
| Desgaste de los bordes en un flanco | Desalineación, distancia del centro incorrecta | Volver a alinear ≤0.05 mm; verifique la distancia del centro |
| Dientes rotos | Sobrecarga, choque, material blando | Aplicar factor de servicio; verificar la dureza |
| Juego axial / astillado con cojinete de empuje | Rodamiento de empuje de tamaño insuficiente (helicoidal) | Tamaño del cojinete para Fa = Ft tanβ |
| Aumento de la temperatura de la carcasa | Aceite incorrecto, sobrecarga, bajo nivel, contaminación | Verifique el nivel/nivel; aumente el VG; ventilación/enfriamiento |
| Metal en enchufe magnético | Escombros de rodamientos o engranajes, abrasión | Análisis de aceite, reemplazar respiradero / sello, inspeccionar |
Preguntas frecuentes
¿Cuáles son las causas más comunes del desgaste de la caja de engranajes helicoidales?Las ocho causas fundamentales son: lubricación inadecuada o incorrecta, contaminación del lubricante, desalineación del eje o distancia del centro incorrecta, sobrecarga y carga de choque, dureza superficial insuficiente o mal tratamiento térmico, defectos materiales y metalúrgicos, falla del rodamiento con empuje axial ignorado y sobrecarga térmica. Aproximadamente 80% de las fallas se deben a la lubricación, alineación o dimensionamiento en lugar del engranaje en sí.
¿Por qué los engranajes helicoidales generan empuje axial y cómo causan desgaste?El ángulo de hélice β produce una fuerza axial Fa = Ft × tan(β) — aproximadamente 0.36× la carga tangencial a 20°. Si el cojinete de empuje está subdimensionado, el eje camina axialmente, la malla pierde su patrón de contacto diseñado y el desgaste del borde más el astillado del cojinete sigue este modo de falla.
¿Cómo previene la lubricación el desgaste del engranaje helicoidal?Los dientes helicoidales se deslizan y ruedan, por lo que solo la película de aceite separa los flancos. Un grado ISO VG correcto con aditivos EP mantiene esa película bajo carga, evitando rasguños y limitando la fatiga por estrés de contacto (picaduras).
¿Qué dureza deben tener los dientes de engranajes helicoidales para resistir el desgaste?Para tareas exigentes, las superficies cementadas (cementadas) alrededor de 58–62 HRC dan una tensión de contacto permitida de hasta ~1550 MPa, aproximadamente el doble de un flanco endurecido. El endurecimiento debe extenderse al menos ~1 mm por debajo de la raíz del diente, o la zona de mayor tensión permanece blanda y se hunde primero.
¿Puede la desalineación realmente causar desgaste de la caja de engranajes helicoidales?Sí. Los engranajes helicoidales son sensibles al error de distancia central, especialmente al error positivo, que reduce la trayectoria de contacto y aumenta el deslizamiento en las puntas mientras reduce la resistencia a la flexión. La desalineación paralela o angular causa carga de borde, un borde de flanco desgastado en caliente y una falla prematura del rodamiento. 0.05 mm
¿Cómo evitar el desgaste de la caja de engranajes helicoidal en aplicaciones de servicio continuo?Aplique un factor de servicio AGMA de 1.25–2.0, verifique el factor de seguridad de picaduras SH ≥ 1.2, especifique el aceite ISO VG EP correcto (subiendo un grado por encima de 60 ° C), dimensione el cojinete de empuje para la carga axial, alinee a temperatura y ejecute el análisis de aceite basado en la condición con un tapón magnético. La mayor parte del desgaste del servicio continuo se puede prevenir con disciplina en estos conceptos básicos.
¿Por qué elegir Greensky Power?
Greensky Power es un operador con sede en China Motor eléctrico personalizado y fabricantes de cajas de engranajes que presta servicios a fabricantes de equipos industriales, robóticos, automotrices y de consumo en todo el mundo. Reductores planetarios de precisión integrar DC cepillado, BLDC, motores paso a paso y sin núcleo con datos verificados de torque, juego, dureza y L10, no afirmaciones genéricas. Cada unidad está construida según las especificaciones dimensionales y de dureza que podemos documentar, y nuestros ingenieros dimensionan el Régimen de lubricación y factor de servicio, no solo la proporción, porque eso es lo que realmente determina la vida útil.
Para OEM / ODM Admitimos voltaje, relación, eje, brida, codificador y freno personalizados, y suministramos el cálculo alineado con AGMA/IEC que respalda cada recomendación. Descripción general de la caja de cambios o el Guía de selección del motor reductor de velocidad para empezar.
Recursos relacionados
- Resumen de la caja de cambios (página del pilar)
- Diferentes tipos de reductores de velocidad
- Caja de cambios vs. motorreductor
- Inmersión profunda de la caja de engranajes planetarios de precisión
- Guía de selección de cajas de engranajes helicoidales
- Accionamiento armónico vs. engranaje planetario
- Explicación del reductor cicloidal
- Cómo funciona una caja de engranajes planetaria
- Guía de selección del motor reductor de velocidad
- Todo lo que hay que saber sobre los engranajes helicoidales
- Campo de aplicación de motorreductores planetarios
- Aplicaciones planetarias de precisión
- Fabricantes de motorreductores en China
- Cómo seleccionar un motor para uso industrial
- Conceptos básicos del motor eléctrico
- Guía del motor de CC sin escobillas
- Guía del motor de CC con escobillas
- Fondo de servo y control de movimiento
- Clases de eficiencia del motor
- Referencia de la brida del motor
- Problemas del reductor de engranajes del micromotor
- Solución de problemas del motor de CC
- Categoría de motores de corriente continua
Referencias
- IEC 60034-1:2022 — Máquinas eléctricas rotativas, requisitos generales (aislamiento del motor y clases de temperatura). webstore.iec.ch/en/publication/65446
- IEC 60034-30-1 — Clases de eficiencia de los motores de CA accionados por línea. webstore.iec.ch/publication/91195
- ANSI/NEMA MG 1-2021 — Motores y generadores estándar (factores de servicio, clasificaciones). webstore.ansi.org/standards/nema/ansinemamg2021
- NEMA — Recursos de productos para motores y generadores. nema.org/products/pages/motor-and-generator.aspx
- U.S. DOE — Referencia de carga y eficiencia del motor (10 CFR Parte 431). energy.gov/sites/prod/files/2014/04/f15/10097517.pdf
- IEA — Motores eléctricos y eficiencia energética. iea.org/energy-system/industry/electric-motors
- SKF — Fallas de rodamientos y sus causas. skf.com/group/support/bearing-failures-and-their-causes
- Siemens — Motores eléctricos SIMOTICS. siemens.com/global/en/products/drives/electric-motors.html
- IEEE Xplore — Papel de diseño de engranajes helicoidales revisado por pares. ieeexplore.ieee.org/document/6342334
- AGMA 2001-D04 & AGMA 9005-E02 — Factores de clasificación fundamentales y selección de lubricantes para engranajes cerrados. agma.org/standards
- ISO 6336-1:2019 — Cálculo de la capacidad de carga de los engranajes rectos y helicoidales. iso.org/standard/76425.html
- maxon — Tecnología de motor reductor y EC. maxongroup.com/maxon/view/content/ec-technology
- FAULHABER — Know-how de motores de CC sin escobillas. faulhaber.com/en/know-how
- Yaskawa — Descargas técnicas de movimiento y motor. yaskawa.com/downloads/search-index
- Tsubaki — Datos técnicos de selección de motorreductores (factores de servicio). en.tt-net.tsubakimoto.co.jp/tecs/engd/gen/engd_gen_ggm_sry.asp
Las cifras son los intervalos típicos de la industria, desde AGMA 2001-D04, ISO 6336 y datos del fabricante; la especificación final requiere la verificación con la caja de cambios, el motor, el ciclo de trabajo y el lubricante seleccionados.