螺旋齒輪箱磨損的8個主要原因:根本原因分析與預防
快速解答
什麼是螺旋齒輪箱磨損?
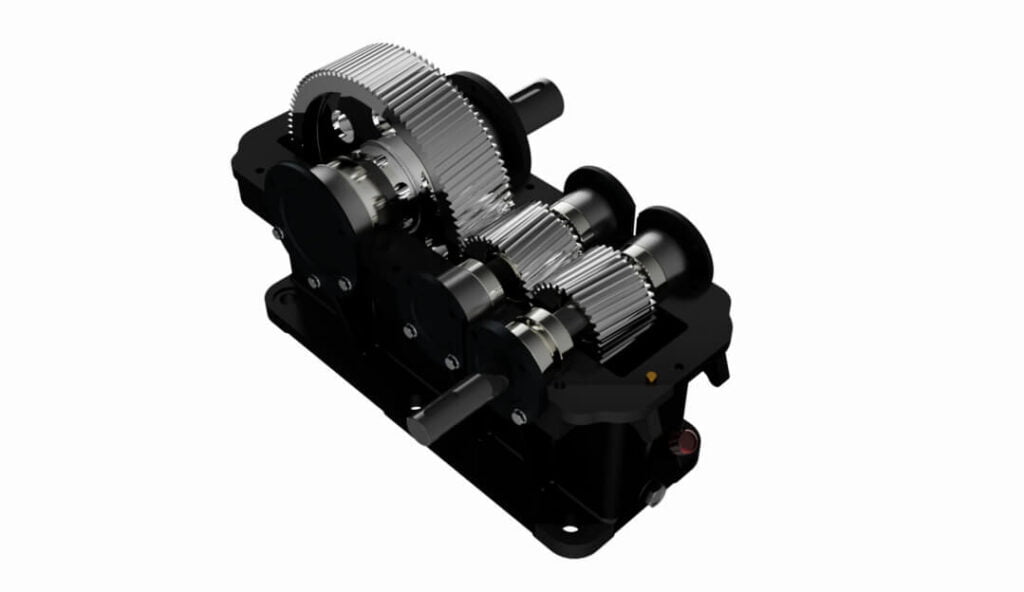
一個 螺旋齒輪箱 螺旋齒輪是一種減速器,其齒以螺旋角(通常為15°–30°)切割,使負載能夠逐漸傳遞到多個齒對上。這種幾何形狀使螺旋齒輪減速器比普通齒輪減速器具有更高的承載能力、更低的噪音和更好的抗衝擊性。 直齒式減速器 尺寸相同-但它也引入了滑動接觸和正齒輪所沒有的軸向推力分量。 「磨損」是指運作過程中材料被去除或損壞的總稱,它涵蓋了幾種不同的物理機制。
磨損與突發故障
工程師常常將磨損與斷裂混淆。磨損是漸進的且可測量的(例如點蝕、刮痕、齒隙增大、溫度升高);而突然失效則是指由於過載導致的單次斷齒或軸斷裂。兩者都會縮短使用壽命,但它們的根本原因和解決方法卻不盡相同,因此任何審核的第一步都是進行分類:
- 表面驅動磨損 — 點蝕、微點蝕、擦傷、磨蝕性刮痕。根本原因通常在於… 潤滑油膜而不是齒輪尺寸。
- 容量驅動故障 ——齒根彎曲疲勞、軸心屈服、軸承損壞。根本原因通常在於… 負載與額定值 (過載、錯位、服務係數錯誤)。
這一區別貫穿全文:大多數「螺旋齒輪箱磨損」的投訴實際上是潤滑油膜失效,而更大的齒輪箱可以解決這個問題。 不是 修復。 減速器選擇指南 涵蓋評級基礎知識;以下章節將深入探討根本原因。
螺旋齒輪磨損的發展過程(逐步詳解)
螺旋齒輪的接觸是滾動和滑動的混合。滑動成分(純滾動中不存在)使得潤滑至關重要。磨損過程可分為四個可辨識的階段:
第一階段—磨合與微幾何
新齒輪嚙合時,最凸起的部分會先接觸。正確的磨合(輕載、使用清潔的極壓齒輪油)可以磨平這些凸起,建立穩定的接觸面。而磨合不當——例如從第一小時就滿載運轉,或使用髒油——會在這些凸起處留下永久性的損傷痕跡,這些痕跡日後會發展成點蝕的晶核。
第二階段-磨損(污染)
嵌入油中的硬質顆粒(二氧化矽粉塵、金屬細粉、廢棄添加劑)就像研磨劑一樣,會刮傷缸壁,增加表面粗糙度。粗糙度會加速油膜的破壞,加劇後續各階段的磨損。這就是原因。 封閉式驅動衛生 和油品等級一樣重要。
第三階段-黏合劑磨損和擦傷
當塗層局部失效(例如局部壓力過高、黏度不當或過載)時,牙齒表面會發生瞬時熔接和撕裂。結果是出現擦傷-牙面出現塗抹痕跡、金屬轉移,以及牙尖/牙根處出現霧面灰色條紋。擦傷是瞬時且不可逆的;它是螺旋推力或錯位導致局部壓力超過極壓添加劑承受能力的典型症狀。
第四階段-疲勞:微點蝕和宏觀點蝕
表面以下反覆的接觸應力會引發微裂紋。微點蝕(呈灰色、磨砂狀外觀)會在最初數百萬次循環內使齒側表面變得粗糙;如果不加以控制,微點蝕會發展成宏觀點蝕(可見的凹坑),最終導致材料剝落。齒根是最關鍵的裂紋萌生位置,因為彎曲應力和衝擊負荷集中於此。狀態監測透過以下方式進行: 磨損碎屑分析 及早發現這個問題。
螺旋齒輪箱磨損的8個根本原因
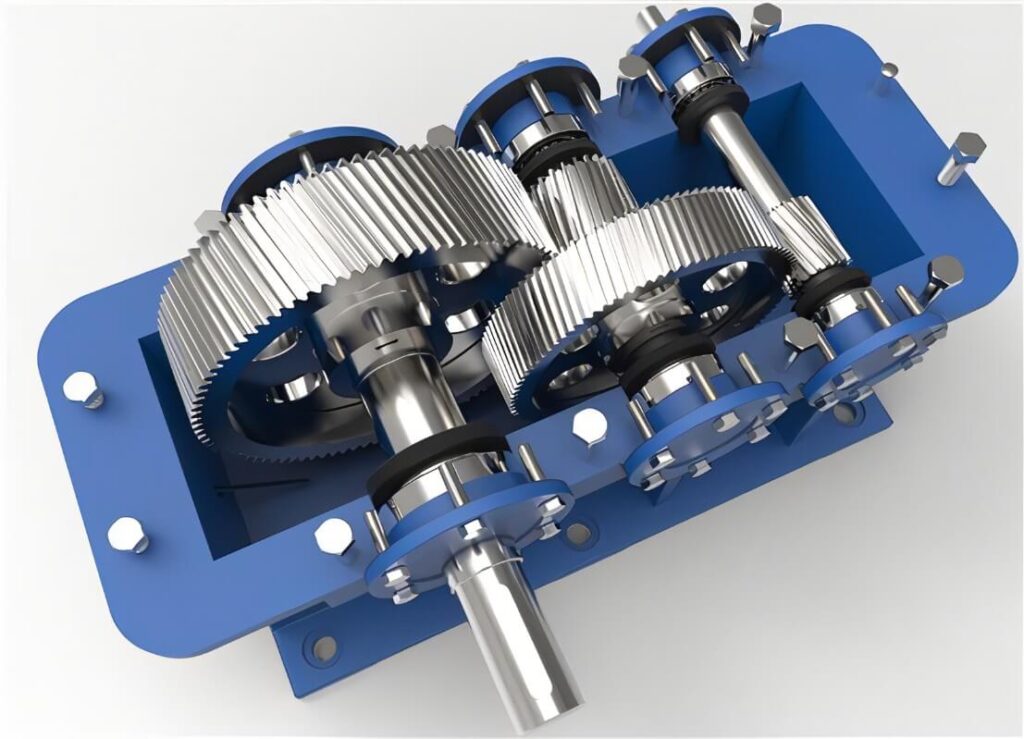
原廠設備說明書列出了十一條鬆散相關的要點(熱處理、材料、中心距、潤滑等)。可靠性研究的現場數據將這些要點歸納為八個工程根本原因。下表總結了這些根本原因;下文將逐一詳細說明。
| # | 根本原因 | 主要磨損模式 | 關鍵指標 | 首次修復 |
|---|---|---|---|---|
| 1 | 潤滑不足或潤滑不當 | 磨損、凹坑 | 牙齒溫度高,側面灰白色 | 使用正確的 ISO VG + EP 添加劑;檢查油位 |
| 2 | 潤滑劑污染 | 磨蝕性刮痕 | 三體磨損線,油底殼內有金屬 | 密封呼吸器、磁性塞、油液分析 |
| 3 | 軸不對中/中心距錯誤 | 邊緣載重、彎曲損失 | 一側邊緣磨損,軸承過熱 | 重新調整至≤0.05毫米;檢查中心距 |
| 4 | 過載和衝擊載重 | 牙根彎曲、斷裂 | 牙齒斷裂,負載時分貝很高 | 應用 AGMA 服務係數 1.25–2.0 |
| 5 | 硬度不足/熱處理不良 | 塑膠流動,快速點蝕 | 柔軟的側面,外殼深度<1毫米 | 依規格進行表面硬化;驗證 HRC 值 |
| 6 | 材料和冶金缺陷 | 過早出現點蝕、裂紋 | 孔隙度、夾雜物、粗顆粒 | 指定認證材料;金相分析 |
| 7 | 軸承故障/忽略軸向推力 | 錯位級聯,邊緣磨損 | 軸向間隙,推力軸承剝落 | F型推力軸承尺寸一個 = Ft tanβ |
| 8 | 熱過載 | 油分解、軟化 | 外殼溫度>85°C,深色氧化油 | 降低功率、排放或冷卻;提高油品等級 |
1.潤滑不足或潤滑不當
螺旋齒輪滑動,因此油膜是防止金屬間直接接觸的唯一屏障。三種典型的故障是:(a)油位過低-尤其是在… 垂直安裝(a) 當設備停止運轉時,潤滑油會從上軸承處流走,導致下次啟動時潤滑油耗盡;(b) 潤滑油黏度不合適,過稀的潤滑油無法在負載下維持油膜;(c) 潤滑油已超過使用壽命,性能下降。極壓 (EP) 添加劑能夠防止螺旋接觸在高局部壓力下發生擦傷,因此僅使用 R&O 潤滑油是一種常見的、不易察覺的錯誤。參見… 本馬達故障排除指南的潤滑部分 軸承側類似物。
2. 潤滑劑污染(磨蝕性和腐蝕性)
當潤滑油中攜帶硬質顆粒——例如透過堵塞的通氣孔吸入的灰塵、故障軸承產生的金屬屑或失效密封件中的水——時,就會變成研磨膏。磨粒會在軸承側面形成磨損痕跡,而水則會加劇腐蝕疲勞點蝕。磁性放油螺塞和定期鐵譜分析可以將這種隱形殺手變成一項定期且成本低廉的檢查。
3. 軸不對中和中心距不正確
斜齒輪對中心距誤差非常敏感,尤其如此。 積極的 誤差(齒輪間距過大)。正中心距會縮短接觸(保持)路徑,降低彎曲強度,並增加齒尖滑動;負誤差會導致齒尖過載。平行和角度不對中會使負荷轉移到一側齒面(「邊緣負荷」),從而導致應力集中,產生特徵性的高溫磨損邊緣,並造成軸承過早失效。應在工作溫度下重新驗證對中情況,因為熱膨脹會導致軸移動。
4. 過載和衝擊載重
在額定扭力下對齒輪箱進行額定測試,然後使其承受啟動衝擊、卡滯或葉片/螺旋鑽堵塞等情況,會導致接觸應力和彎曲應力超過允許值。 AGMA 過載係數 K這 對於變頻器驅動的電機,由於變頻器啟動轉矩峰值可達額定值的 2-3 倍,因此其額定值可能達到 1.25-1.50——預設 K這 = 1.0 是常見的規格錯誤。應根據以下概述,對扭矩應用 1.25–2.0 的服務係數,以應對衝擊和皮帶/鏈條張力: 製造商服務係數參考。
5. 表面硬度不足和熱處理不良
40Cr鋼材製成的齒輪,如果表面硬度建議為HRC 48–55,則淬火層過軟或硬化層深度過淺時,磨損會非常迅速。硬化層必須延伸到齒根下方至少約1毫米處-如果硬化層止於齒根上方,則應力最大的區域仍保持軟態,並先發生點蝕。通體淬硬鋼的容許接觸應力約為S。c ≈ 2.22·HB + 200 (MPa);滲碳表面硬化處理可達約 1550 MPa。正是由於這種差距,熱處理而非材料等級決定了耐磨壽命。
6. 材料和冶金缺陷
即使經過正確熱處理的齒輪,如果基材不合適,也會過早失效:例如,異常(粗大)的微觀結構而非細小的針狀馬氏體、非金屬夾雜物、氣孔或鑄造/鍛造不良造成的鬆散。這些都會成為預先存在的裂紋萌生點。對於高負荷螺旋齒輪組,應要求提供軋製認證和金相檢驗報告(細馬氏體+少量珠光體/鐵素體),而不是簡單地接受「軸承鋼」的說法。材料的選擇也會影響齒輪的性能。 能源效率等級預期 被驅動馬達。
7. 軸承失效和忽略軸向推力(螺旋槳特有)
這就是齒輪工程師容易忽略的原因。螺旋角β會產生軸向力F。一個 = Ft × tan(β):當 β = 20° 時,約為切向載重的 0.36 倍。如果推力軸承尺寸過小或缺失,軸會發生軸向位移,嚙合面會失去其設計接觸模式,進而導致邊緣磨損和軸承剝落。失效的軸承會導致齒輪副錯位,因此一個根本原因會引發下一個根本原因。合適的支撐方案是使用根據 F 值確定尺寸的角接觸或雙聯推力軸承。一個. 這 伺服和運動控制背景 解釋了軸向剛度如何透過傳動系統傳遞。
8. 熱過載和熱量積聚
熱量是加速磨損的因素。持續過載、通風不良或多級變速箱缺乏冷卻都會導致油底殼溫度升高;油的黏度下降,油膜變薄,表面硬度顯著降低,即使其他所有參數都正確,磨損也會加速。實際可行的限制是:將殼體溫度保持在約 70–85°C 以下,並將油溫保持在額定溫度以下,或使用更高等級的 ISO VG 油並增加通風。電機側加熱問題已在我們的相關內容中討論過。 直流馬達扭力損失指南。
斜齒輪與正齒輪的磨損行為
由於不同幾何形狀會導致失效模式不同,因此對比表是快速了解螺旋齒輪箱與直齒輪箱磨損(和失效)方式差異的最有效方法。以下數據反映了已發表的關於接觸比、軸向載荷和使用壽命的對比研究。
| 屬性 | 正齒輪 | 螺旋齒輪 | 磨損影響 |
|---|---|---|---|
| 牙齒咬合 | 突然,全寬 | 逐漸地,斜向的 | 螺旋齒輪衝擊磨損較小,噪音較低 |
| 接觸比 | 約1.2–1.8 | 約1.5–2.5+ | 螺旋齒輪分擔負荷 → 降低單齒磨損 |
| 軸向推力 | 沒有任何 | F一個 = Ft tanβ | 螺旋齒輪需要推力軸承,否則會發生錯位。 |
| 在網格上滑動 | 低的 | 中等程度(牙齒傾斜) | 螺旋結構更依賴潤滑劑。 |
| 承重能力(相同尺寸) | 50-70% | 80-100% | 螺旋形結構更耐彎曲磨損。 |
| 效率 | 95-98% | 90-96% | 螺旋形結構因滑動摩擦而損失的熱量更多。 |
| 典型使用壽命 | 8-15歲 | 12-20歲 | 螺旋式結構在連續運轉下使用壽命較長。 |
| 噪音/振動 | 高的 | 低至中等 | 螺旋形結構不易發生共振磨損 |
重點:螺旋盒是 更多的 在正常使用情況下耐磨損,但 更多的 對潤滑油膜和推力非常敏感。忽略其中任何一項,其磨損速度可能比同等規格的齒輪組更快。對於直角齒輪替代方案,請進行比較。 蝸輪蝸桿減速器導引裝置 以及 諧波與行星的比較。
工程資料:接觸應力、硬度、潤滑劑、溫度
AGMA接觸應力(點蝕)方程
表面點蝕主要受節線處的赫茲接觸應力控制。螺旋副的 AGMA 2001 / ISO 6336 額定值為:
sH = Z和 × √( (Wt / (b · d1)) × (K這 K在 Ks K米) / (和拉 和我) )
- 和和 — 彈性係數(鋼/鋼 ≈ 190 √MPa)
- 在t — 傳遞的切向載重 (N)
- b — 面寬(毫米); d1 — 小齒輪節圓直徑(毫米)
- K這 K在 Ks K米 —過載、動態、尺寸、負載分佈因素
- 和拉 和我 —表面狀況與點蝕幾何形狀因素
允許接觸應力 Sc 由材料和硬度決定;抗點蝕安全係數為S。H = Sc /pH 且必須大於 1.0(通常連續工作的目標值為 1.2–1.5)。因為 σH 應力與載荷的平方根成正比,2 倍過載只會使應力增加約 41%——但反覆的過載循環會加劇疲勞,這就是為什麼使用係數仍然很重要。
允許接觸應力與表面硬度的關係
| 熱處理 | 表面硬度 | 允許的 Sc (≈) |
|---|---|---|
| 通體淬硬鋼 | 約180–350 HB | Sc ≈ 2.22·HB + 200 (MPa) |
| 火焰/感應淬火 | ~54–55 HRC | 約1170–1340兆帕 |
| 滲碳/表面硬化 | ~58–62 HRC | 高達約1550兆帕 |
| 氮化 | ~60–65 HR15N | 約1030–1410兆帕 |
注意其巨大的差異:在相同模數下,滲碳齒面的抗點蝕性能大約是通體淬硬齒面的兩倍。這就是為什麼第5項和第6項因素(硬度、材料)對磨損壽命起決定性作用。齒輪精度等級參考AGMA 2001-D04和ISO 6336;馬達絕緣等級和工作等級遵循相關標準。 IEC 60034-1。
潤滑劑黏度選擇(ISO VG)
| 狀態 | 典型 ISO VG | 筆記 |
|---|---|---|
| 封閉式螺旋,正常工況 | 150–320 | 根據AGMA 9005標準;速度越高→VG越低。 |
| 環境溫度高/水箱溫度高(>60°C) | 升一級 | 黏度隨溫度降低 |
| 重載/衝擊載荷 | 範圍上限 + EP | EP添加劑可防止擦傷 |
| 垂直/高速 | 按規定 + 級別檢查 | 石油短缺風險停止 |
加註過量也有害——它會導致起泡和攪拌產生的熱量。將油位保持在油位觀察窗中心,依油質狀況(黏度漂移>±15%,顆粒計數增加)更換礦物油,切勿將聚乙二醇潤滑脂與礦物油混合。 蝸輪蝸桿參考 詳細說明了合成油不相容陷阱。
溫度和熱極限
| 範圍 | 可以接受 | 如果超過限制,則採取相應措施 |
|---|---|---|
| 外殼表面溫度 | <~70–85°C | 檢查油品等級/油位,降低負荷,排氣 |
| 油底殼溫度 | 低於油溫額定值 | 提高 ISO VG 值,加冷卻器 |
| 滿載循環後 | 摸起來溫熱,不燙手。 | 研究結合或過載情況。 |
溫度是金絲雀:一個運行過熱的盒子要么是潤滑不足,要么是過載,要么是錯位——這八個根本原因最終都會表現為發熱。
螺旋軸向推力
對於螺旋角 β,軸向力為 F一個 = Ft × tan(β)。當 β = 15°、20°、30° 時,因子分別為 0.27、0.36 和 0.58。方位角的選擇必須吸收 F一個 不會引起軸桿晃動;忽略它是原因 #7,也是最常見的螺旋彈簧相關疏忽。
磨損最關鍵之處:最佳應用
在對運轉安靜、扭力密度高和連續工作要求較高的應用中,螺旋齒輪箱佔據主導地位——而這些恰恰是磨損成本高昂的地方:
- 輸送機和物料搬運 — 持續負載,灰塵進入風險(原因 #2、#8)。參見 行星齒輪馬達應用領域。
- 包裝和食品加工 — 強制要求低噪音;沖洗會導致水/污染(原因 2)。
- 水泵浦和壓縮機 — 扭力穩定,但管道應力引起的錯位會觸發原因 #3。
- 機器人與自動化 — 高循環次數會導致微點蝕成為壽命限制因子(原因#5/#6)。 精密行星應用指南 涵蓋高循環模擬。
- 汽車及非公路用車 —衝擊負荷與極端溫度(原因#4、#8)。
如果直角或零背隙解決方案更合適,則需要權衡利弊。 減速器類型全面比較 在做出承諾之前。
如何防止螺旋齒輪箱磨損(選用與維護)
預防清單
- 根據裝載量來決定,而不是根據產品目錄編號。 計算傳遞的切向載重 Wt 根據功率和節拍線速度;衝擊和 VFD 啟動時應用 AGMA 服務係數 1.25–2.0。
- 驗證接觸應力。 保持 SH = Sc/sH ≥ 1.2 用於連續工作;確認硬度(滲碳 ≈1550 MPa)與額定值相符。
- 根據使用習慣而非習慣選擇潤滑油。 ISO VG 150–320 帶 EP;溫度高於 60°C 時,等級要提高一級;切勿混合不同系列的油品。
- 控制軸向推力。 F型角接觸/推力軸承尺寸一個 = Ft tanβ;檢查軸間隙。
- 溫度校準。 在工作溫度下重新驗證對準情況和中心距離;目標偏差≤0.05毫米。
- 密封環境。 良好的透氣性、磁性塞、密封軸承;對油質狀況進行抽樣檢測。
- 設定可衡量的限度。 「安靜/精確」不是一個規格——使用分貝和反沖(弧分)目標以及 L10 壽命數據。
實例分析-為什麼更大的變速箱並不能阻止點蝕
要求: 輸送機螺旋減速器,輸入功率 22 kW,轉速 1500 rpm,輸出轉速 58 rpm(減速比 ≈ 26:1)。小齒輪 z1 = 19,模數 m = 5 mm → d1 = 95 毫米,面寬 b = 70 毫米。鋼,表面硬化 60 HRC。
| 步 | 計算 | 結果 |
|---|---|---|
| 音調線速度 | v = π 95 1500 / 60000 | 7.46 公尺/秒 |
| 切向載重 | 在t = 22000 / 7.46 | 2949 N |
| 裝載期 | 在t / (b · d1) = 2949 / 6650 | 0.444 |
| 因子(K)這1.25·K在1.15·K米1.4) | 0.444 × 2.0125 / (Z拉1 · Z我0.095) | 9.39 |
| 接觸應力 σH | 190 × √9.39 | 582兆帕 |
| 安全係數 SH | 1550 / 582 | 2.66 |
靜態設計有 2.66倍 點蝕裕度-設計過大。現在假設工廠運作溫度很高(外殼溫度 85°C),維護人員指定使用 ISO VG 150 而不是 VG 320。在該溫度下,輕質油的黏度會急劇下降,油膜參數 λ 會降至 1 以下,即使裕度為 2.66,微點蝕也會開始發生。糾正措施是: 不是 更大的變速箱(已經過分誇大了),但將油品升級到 VG 320,保持清潔,並增加通風。
常見的工程錯誤
- 與其買更好的油,不如買個更大的油箱。 齒輪額定值過高並不能恢復已塌陷的潤滑油膜(請參閱實例)。
- 預設 K這 = 1.0(VFD驅動器)。 逆變器啟動轉矩峰值 2-3 倍;使用 1.25-1.50。
- 忽略軸向推力。 將螺旋軸視為正齒輪軸 → 軸承位移 → 不對中級數級聯。
- 在熱機上進行冷對準。 熱膨脹會導致軸心發生位移;請在工作溫度下重新檢查。
- 軟性或淺性表面硬化。 根部以上的停損會讓應力最大的區域先發生凹坑。
- 混合潤滑劑系列。 聚乙二醇和礦物油會形成油泥;切勿交叉填充。
- 裝得太滿。 會導致起泡和劇烈沸騰;只需加註至觀察窗中心即可。
- 規格模糊。 「安靜/耐用」且無分貝、反沖或 L10 目標無法驗證或找到。
螺旋齒輪箱磨損故障排除
| 問題 | 可能原因 | 解決方案 |
|---|---|---|
| 霜狀/灰色側翼(微坑) | 油膜過薄、VG 錯誤、污染 | 提高 ISO VG,加入 EP,清潔並密封呼吸器 |
| 擦痕/污漬 | EP添加劑過量、過載、錯位 | 重新調整、降低額定值、驗證服務係數 |
| 一側邊緣磨損 | 未對準,中心距錯誤 | 重新調整≤0.05毫米;檢查中心距離 |
| 斷牙 | 過載、衝擊、軟性材料 | 應用使用係數;驗證硬度 |
| 軸向間隙/推力軸承剝落 | 尺寸過小的推力軸承(螺旋式) | F型軸承尺寸一個 = Ft tanβ |
| 房屋溫度升高 | 機油錯誤、過載、油位過低、污染 | 核實等級/等級;提升VG;通風/冷卻 |
| 磁性插頭中的金屬 | 軸承或齒輪碎屑、磨損 | 油液分析,更換通氣閥/密封件,檢查 |
常問問題
螺旋齒輪箱磨損最常見的原因是什麼?八大根本原因包括:潤滑不足或潤滑不當、潤滑劑污染、軸不對中或中心距錯誤、過載和衝擊負荷、表面硬度不足或熱處理不良、材料和冶金缺陷、忽略軸向推力導致的軸承失效以及熱過載。大約80%的故障源自於潤滑、對中或尺寸選擇,而非齒輪本身。
為什麼螺旋齒輪會產生軸向推力,以及這種推力是如何導致磨損的?螺旋角β產生軸向力F。一個 = Ft × tan(β)-約20°時切向載重的0.36倍。如果推力軸承尺寸太小,軸會發生軸向竄動,嚙合面會失去其設計接觸模式,進而導致邊緣磨損和軸承剝落。這是正齒輪所沒有的失效模式。
潤滑究竟是如何防止螺旋齒輪磨損的?螺旋齒既滑動又滾動,因此只有油膜才能將齒面隔開。使用添加了極壓添加劑的正確 ISO VG 等級的潤滑油,可以在負載下維持油膜,防止擦傷並減少接觸應力疲勞(點蝕)。黏度錯誤、油位過低或受到污染都會導致油膜破裂,即使在尺寸合適的變速箱中,磨損也會加速。
螺旋齒輪的齒面硬度應該要達到多少才能抵抗磨損?對於高強度工況,硬度約為 58–62 HRC 的表面硬化(滲碳)處理可使允許接觸應力高達約 1550 MPa,約為通體硬化齒面的兩倍。硬化層必須延伸至齒根下方至少約 1 mm,否則應力最高的區域仍會保持柔軟,並先出現點蝕。
不對中真的會導致螺旋齒輪箱磨損嗎?是的。螺旋齒輪對中心距誤差非常敏感,尤其是正誤差,它會縮短接觸路徑,增加齒尖滑動,同時降低抗彎強度。平行或角度不對中會導致邊緣負荷、齒面高溫磨損、軸承過早失效。在工作溫度下,應將不對中誤差調整到約 0.05 毫米以內。
如何防止連續運轉應用中螺旋齒輪箱的磨損?採用 AGMA 服務係數 1.25–2.0,驗證點蝕安全係數 SH 如果摩擦係數≥1.2,則應選用適當的ISO VG EP潤滑油(溫度高於60°C時需提高一個黏度等級),根據軸向負荷確定推力軸承的尺寸,進行溫度對準,並使用磁性塞進行基於狀態的油液分析。只要嚴格遵守這些基本原則,大多數連續運轉磨損都是可以預防的。
為什麼選擇綠天能源?
綠天能源是一家總部位於中國的公司。 定制電機 我們是齒輪箱製造商,服務全球工業、機器人、汽車和消費品OEM廠商。我們的螺旋齒輪和 精密行星齒輪箱 整合有刷直流電機, 無刷直流電機我們提供經過驗證的步進電機和無刷電機,其扭矩、反沖、硬度和 L10 數據均經過核實——而非泛泛而談。每台馬達都按照我們可記錄的尺寸和硬度規格製造,並由我們的工程師進行尺寸設計。 潤滑制度和服務係數不只是磨損比,因為這才是真正決定使用壽命的因素。
為了 OEM/ODM 我們支援的項目可自訂電壓、傳動比、軸、法蘭、編碼器和煞車,並為每項建議提供符合 AGMA/IEC 標準的計算依據。了解更多 變速箱概述 或者 減速馬達選用指南 開始。
相關資源
- 變速箱概覽(支柱頁面)
- 不同類型的減速器
- 變速箱與齒輪電機
- 精密行星齒輪箱深度解析
- 蝸輪減速機選配指南
- 諧波傳動與行星齒輪傳動
- 環狀還原器詳解
- 行星齒輪箱的工作原理
- 減速馬達選用指南
- 關於蝸輪蝸桿你需要知道的一切
- 行星齒輪馬達應用領域
- 精密行星應用
- 中國齒輪電機製造商
- 如何選擇工業用電機
- 電動機基礎知識
- 無刷直流馬達指南
- 有刷直流馬達導軌
- 伺服和運動控制背景
- 馬達效率等級
- 馬達法蘭參考
- 微型馬達減速器問題
- 直流馬達故障排除
- 直流馬達類別
參考
- IEC 60034-1:2022 — 旋轉電機,通用要求(電機絕緣和溫度等級). webstore.iec.ch/en/publication/65446
- IEC 60034-30-1 — 市電式交流馬達的能源效率等級. webstore.iec.ch/publication/91195
- ANSI/NEMA MG 1-2021 — 馬達與發電機標準(服務係數、額定值). webstore.ansi.org/standards/nema/ansinemamg2021
- NEMA — 馬達和發電機產品資源. nema.org/products/pages/motor-and-generator.aspx
- 美國能源部-馬達負載和效率參考(10 CFR 第 431 部分). energy.gov/sites/prod/files/2014/04/f15/10097517.pdf
- 國際能源總署—電動機與能源效率. iea.org/energy-system/industry/electric-motors
- SKF-軸承故障及其原因. skf.com/group/support/bearing-failures-and-their-causes
- 西門子 — SIMOTICS 電機. siemens.com/global/en/products/drives/electric-motors.html
- IEEE Xplore — 經同儕審查的螺旋齒輪接觸應力/磨損設計論文. ieeexplore.ieee.org/document/6342334
- AGMA 2001-D04 和 AGMA 9005-E02 — 封閉式齒輪傳動裝置的基本額定值係數和潤滑劑選擇. agma.org/standards
- ISO 6336-1:2019 — 直齒輪與斜齒輪承載能力的計算. iso.org/standard/76425.html
- maxon-齒輪箱與EC馬達技術. maxongroup.com/maxon/view/content/ec-technology
- FAULHABER-無刷直流馬達技術. faulhaber.com/en/know-how
- 安川電機-運動與電機技術資料下載. yaskawa.com/downloads/search-index
- 椿本-齒輪馬達選型技術資料(使用因素). en.tt-net.tsubakimoto.co.jp/tecs/engd/gen/engd_gen_ggm_sry.asp
技術內容經格林斯基動力應用工程部門審核。數據為AGMA 2001-D04、ISO 6336及製造商提供的典型產業範圍;最終規格需根據所選齒輪箱、馬達、佔空比和潤滑油進行驗證。