マイクロモーターギア減速機の一般的な問題と解決策
クイックアンサー
マイクロモーター減速機とは何ですか?
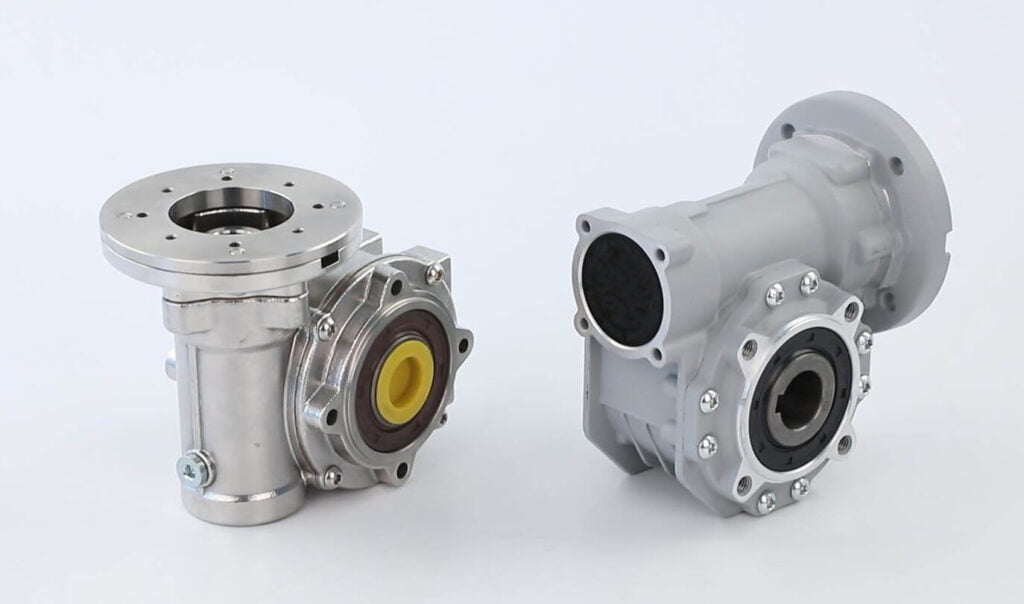
マイクロモーター減速機(マイクロギアモーター)は小型です ギアヘッド マイクロDC、ブラシレス、またはACモーターと結合して、出力シャフトで高速/低トルクを低速/高トルクに変換します。ギアヘッドは最も頻繁に故障する部品であるため、「ギア減速機の問題」はほとんどの場合、 ギアボックス モーターの問題ではなく、問題。ペアのモーター側については、次のガイドを参照してください。 DCモーターとはです。
ギアヘッドの種類とその故障傾向
| ギアヘッドタイプ | 仕組み | 典型的な失敗傾向 |
|---|---|---|
| 拍車 (正齿轮) | モーターシャフトのピニオンは、小歯車と大歯車を交互に駆動し、ステージごとに1つの接点 | 非常に高効率で低騒音。摩耗は徐々にバックラッシュが大きくなります |
| プラネタリー (行星) | 遊星歯車は、内部リング内の中央の太陽歯車を周回します | コンパクト、高トルク、マルチコンタクト。過負荷せん断歯またはブリネルベアリング |
| ゼロバックラッシュスパー | 反対側の回転歯車列によって予圧され、ピニオンにブレースされます | 最適な位置決め。プリロードは、誤って適用すると摩擦/熱を追加します |
ファウルハーバーの小型ギアヘッドは、3〜44 mmの直径と3:1から983,447:1までの比率に及び、すべて付属しています。 生涯潤滑 (再潤滑不要) (FAULHABER精密ギアヘッド). それは以下で重要です:ほとんどの「潤滑不良」ケースは、 間違った外部グリースを使用する または、工場出荷時の充填からではなく、定格エンベロープをはるかに外れています。
マイクロギア減速機の仕組み (および失敗する場所)
- モーターは速く回転します (多くの場合、マイクロユニットの場合は3,000–20,000 rpm)。
- 各ギアステージは速度を分割します 歯比でトルクをほぼ同じ係数 (効率損失を差し引いたもの) を掛けます。
- 出力トルク=モータートルク×総比×累積ステージ効率。 ~60% の複合効率の 4 ステージ遊星は、乗算されたトルクの 40% を摩擦に失います。
- 潤滑剤は接触荷重を運びます 弾性流体力学 (EHL) 膜としての歯車の歯間。その膜が薄すぎると、金属の凹凸が触れ、 マイクロピッティング が始まる。
- 横方向の荷重は出力ベアリングによって負担されます — ギアではありません。ラジアル/アキシアルの制限を超えると、ベアリング (歯ではない) が最初に故障します。
この連鎖は、なぜ「ロストトルク」と「ノイズ」が通常発生するのかを説明しています 下流の症状 モーターではなく、潤滑または負荷の問題。
平歯車と遊星歯車頭:問題プロファイルの比較
| 基準 | 平ギアヘッド | 遊星ギアヘッド |
|---|---|---|
| 最大効率(ステージごと) | 非常に高い (~90%) | 高 (~90% ステージ 1、ステージで低下) |
| ノイズ | 低い | 低-中程度(より多くのメッシュポイント) |
| トルク密度 | 下部 | ハイ(マルチコンタクト) |
| 典型的な故障モード | バックラッシュ成長、歯先の摩耗 | 過負荷時の歯のせん断、ベアリングブリネリング |
| 最適な用途 | 軽負荷、静音、高効率 | 高トルク、コンパクト、ロボット |
| バックラッシュ | 標準またはゼロバックラッシュオプション | ≤3° 標準 (≤1° 縮小) |
間違ったタイプを選択すると、失敗が事前にロードされます:高サイド荷重ロボットジョイントのスパーボックスはベアリングを摩耗します。プラネタリーボックスを高トルクで空にすると歯がせん断されます。私たちの ギアボックスとギアモーターガイド システムビューの場合。
エンジニアリングデータ:バックラッシュ、負荷制限、潤滑
これらは、実際の故障解析と推測を区別する数値です。範囲は、一般的なマイクロギアヘッド(FAULHABER 06/1プラネタリーおよびマクソンGPX 16 LZのデータシート)を反映しています。
| パラメータ | 典型的な値 | 失敗しきい値/メモ |
|---|---|---|
| バックラッシュ(無負荷) | ≤3°(標準)、≤1°(縮小) | スペックを超えて→位置決め誤差、衝撃摩耗 |
| ステージごとの効率 | ~90% → 48% over 6 stages | より多くのステージ = より多くのトルク損失 |
| 最大ラジアル荷重(出力) | ≤5 N (焼結) から 70 N (ボール) | Exceed → ベアリングブリネリング、シャフトブレーク |
| 最大アキシアル荷重 | ≤3 N (ボール) から 20 N (maxon GPX) | Exced→スラストベアリング故障 |
| 最大入力速度 | 8,000–16,000 最小⁻¹ | 上→潤滑剤の分解、熱 |
| 動作温度 | −30から+100°C(一部−40) | ビヨンド→グリース硬化・溶融 |
| 連続トルク | 25–450 mNm (サイズ別) | Exceed → 歯/せん断、ベアリング過負荷 |
マイクロピッティングの数学(潤滑が失敗する理由)
歯車の歯面の破損は、 ラムダ比 (λ) — 特定の潤滑剤膜厚を結合した表面粗さで割った値 ( AGMA 925 そして ISO/TS 6336-22):
- λ > 3 →フルフィルム潤滑、ごくわずかな摩耗(トライボロジー慣らし運転のみ)。
- 1 < λ < 3 →混合潤滑、マイクロピッティングのリスクが高まります。
- λ < 1 → アスペリティ接触、マイクロピッティング (ヘルツ疲労)、スコアリング。
マイクロピッチングは、周期的な接触応力と側面のスライドトラクションによって駆動されます。研究によると、ピニオンデデンダムで始まり、過剰な負荷と膜厚が悪いと付尾でエスカレートすることが確認されています (摩耗、2015、マイクロピッチング研究). プロファイルに沿った摩耗の深さは、次のとおりです。 アーチャードSウェア法 (V∝(荷重×摺動距離)/硬度) (スプリンガー、マイクロピッティング予測). 実用的なポイント:λが> 3にとどまるように負荷/速度に応じて潤滑剤の粘度を選択し、互換性のないグリースを「補充」しないでください。
温度制限
| クラス | 最大巻線/ギア温度 | 注記 |
|---|---|---|
| IECクラスB | 130 °C | 一般的なマイクロギアモーター |
| IECクラスF | 155 °C | インバータ/連続デューティ |
| ギアボックス潤滑制限 | ~+100 °C | 上→グリース軟化、漏れ、フィルム崩壊 |
マイクロギア減速機が使用される場所(およびストレスがかかる場所)
| 応用 | ギアヘッドの選択 | 主な失敗リスク |
|---|---|---|
| ロボティクス/AGVジョイント | プラネタリー、ゼロバックラッシュ | バックラッシュ成長、ベアリングの側面荷重 |
| 医療用ポンプ/ラボ | 拍車、低騒音 | 間違った潤滑油による汚染 |
| スマートロック/アクチュエーター | 平、貴金属整流 | ストール過負荷、歯の摩耗 |
| カメラ/光学フォーカス | ゼロバックラッシュスパー | プリロード摩擦、熱 |
| 電動工具アタッチメント | プラネタリー | 過負荷せん断、ベアリング熱 |
| コンベア/バルブ | 惑星またはワーム | ベルト/プーリーからのラジアル荷重 |
故障リスクの頻度に注目してください。 負荷または環境ギアボックス自体ではなく、メンテナンスと同じくらい選択が重要です。私たちの ロボットアーム減速機の記事 トルク乗算ロジックをカバーします。
選択ガイド: ギア減速機の問題を回避する方法
- 出力トルクと速度を定義します。 T_out = T_motor × 比率 × η_total。ピーク負荷に対して 20–30% マージンを追加します。
- ラジアル/アキシアル荷重のチェック: ベルト、プーリー、またはカップリングのサイドロードは、 出力ベアリング 制限 (例: ≤5 N 焼結、≤{70 N ボール)。より高い負荷には外部ベアリングを使用してください。
- ピックギアヘッドタイプ: 静かな/効率的/軽量のための平車、トルク密度のための遊星、位置決めのためのゼロバックラッシュ。
- 入力速度と温度を確認します。 モーターの回転数をギアヘッドの下に保持しますs 最大入力速度と周囲 + 潤滑制限下での上昇。
- 潤滑を確認します。 メーカーが充填した潤滑剤を使用してください。再潤滑が必要な場合は、指定されたグレードと間隔のみを使用してください。
- マウントを設計します。 出力シャフトを負荷が 0.1 mm 同心度以内に収まるように調整します。プーリーを出力シャフトに押し付けないでください。カップリングを使用します。
- モーターのサイズも決定します。 弱いモーターが失速を余儀なくされると、モーターとギアヘッドの両方にストレスがかかります — 参照 DCモーターがトルクを失う理由です。
マイクロギア減速機に関するよくあるエンジニアリングの間違い
| 間違い | なぜ痛いのか |
|---|---|
| プーリーを出力軸に圧入する | 圧入力を超えて → シャフト、ブリネルベアリングが曲がり、入力が壊れる |
| ラジアル荷重制限を超える | ベアリング疲労→騒音、その後発作。「ギアの故障」と間違われることがよくあります |
| 間違ったグリースを補充する | 増粘剤の相溶性が悪い→フィルム崩壊→マイクロピッティング |
| 最大入力速度を超えて実行 | 潤滑剤の撹拌・故障→熱→漏れ |
| バックラッシュの拡大を無視する | 位置決めドリフト、衝撃荷重、歯の摩耗の加速 |
| 小サイズのトルクマージン | 過負荷を繰り返すばさみの歯や溶接ベアリング |
| カップリングでの位置ずれ | 側面荷重 + 振動 → 早期ベアリングとシールの破損 |
マイクロギア減速機トラブルシューティング表(問題→原因→解決策)
| 問題点 | 考えられる原因 | ソリューション |
|---|---|---|
| 過度の騒音/研削 | ギアの摩耗、乾燥/汚染された潤滑油、ベアリングの損傷、位置ずれ | 歯と潤滑の点検、ギアヘッドまたはベアリングの交換、再調整 |
| ギアボックスのオーバーヒート | 過負荷、潤滑剤の誤り/不足、周囲温度の高さ、ベアリングの摩擦 | 負荷の軽減、潤滑剤の修正、冷却の改善、ベアリングの交換 |
| オイル/グリース漏れ | シールの経年劣化、過剰充填、圧力上昇、フランジボルトの緩み | シールの交換、正しい充填レベルの設定、ベント、トルクボルト |
| 出力トルクの損失 | 歯の摩耗、マイクロピッティング、内部クリアランス、モーターのトルク損失 | λ/潤滑油の確認、ギアヘッドの交換、モーターの検証(トルクガイド) |
| 反発の高まり | ギアフランクの摩耗、ベアリングの遊び | ギアヘッドを交換します。ゼロバックラッシュタイプを検討 |
| 入出力軸の破損 | ラジアル過負荷、圧入損傷、結合誤差 | 側面荷重を低減し、カップリングを使用し、プーリーをシャフトに押し付けないでください |
| 振動/荒走り | ルーズマウント、アンバランス負荷、ブリネルベアリング | 締め付け、バランス、ベアリングの交換 |
| 負荷がかかるとモーターが失速する | 過剰負荷トルク、低電圧、ギアの摩耗 | 適切なサイズ比、供給の確認、歯車列の検査 |
モーター側の診断シーケンスには、 DCモータートラブルシューティングガイドです。
よくある質問
マイクロギア減速機の最も一般的な問題は何ですか?
ビッグ 6 は、過剰な騒音、過熱、オイル/グリースの漏れ、出力トルクの損失、バックラッシュの拡大、シャフトの破損です。潤滑不良 (薄い潤滑膜によるマイクロピット)、出力ベアリングのラジアル/アキシアル荷重の超過、ギアヘッドを超える過負荷の痕跡がほとんどです。の連続トルク、またはプーリーを出力シャフトに圧入するなどの組み立てエラー。
マイクロギアモーターがうるさいのはなぜですか?
騒音は通常、ギアフランクの摩耗、乾燥または汚染された潤滑剤、出力ベアリングの損傷、または位置ずれを意味します。まず、潤滑剤の状態と出力ベアリングをチェックします。ギアの歯に孔食が見られたり、バックラッシュが仕様を超えて成長したりした場合(標準遊星の場合は>3°など)、ギアヘッドの交換が必要です。
減速機がオイルやグリースを漏れるのはなぜですか?
漏れは、シールの経年劣化/ひび割れ、過剰充填 (圧力の上昇により潤滑油がシールを通過する)、通気口の詰まり、またはフランジ ボルトの緩みが原因で発生します。指定された充填レベルを使用し、シールを交換し、通気口が透明であることを確認します。寿命潤滑マイクロボックスの場合、外部の「補充」は通常不要であり、グリースが互換性がない場合、事態を悪化させる可能性があります。
ギアバックラッシュとは何ですか、そしてそれはいつ問題になりますか?
バックラッシュは、合致歯車間の小さな回転遊びです。マイクロ遊星ボックスは、≤3° (≤1° 減少) で動作します。平車ゼロバックラッシュタイプは、ゼロ付近でプリロードされます。摩耗とともに大きくなると問題になり、位置決めのドリフトや衝撃荷重が発生します。精密な位置決めには、バックラッシュが低減されたギアヘッドまたはバックラッシュがゼロのギアヘッドを選択してください。
マイクロギア減速機はどのくらいのラジアル荷重に耐えることができますか?
出力ベアリングによって異なります:焼結ベアリングは~0.5–5 Nしか許容しませんが、ボールベアリングの出力は、サイズとフランジからの距離に応じて5–70Nに達します。常にデータシートを読み、サイドロード(ベルト、プーリー)をその制限以下に保つか、外部ベアリングを追加してください。それを超えるとベアリングがブリンジェルになり、「謎の」ギアボックスの騒音と焼き付きの#1の原因になります。
密閉型マイクロギアヘッドを自分で潤滑できますか?
工場出荷時の寿命潤滑(FAULHABERとmaxonのマイクロボックスで一般的)の場合、いいえ、間違ったグリースを追加すると、潤滑膜が崩壊し、マイクロピットが発生する可能性があります。データシートで要求されている場合にのみ、正確に指定されたグレードと間隔を使用して再潤滑してください。アクセス可能な産業用減速機については、メーカーに従ってください潤滑油の種類とスケジュール。
マイクロギアモーターにGreenskyを選ぶ理由
Greensky は、モーターとギアヘッドの統合システムとしてマイクロ ギアモーターを構築しているため、上記の故障モードはソースから設計されており、次のように構築されています。 IEC 60034およびAGMAギア定格の実践 文書化された荷重とバックラッシュの制限:
- 平、遊星、ウォームのマイクロギアヘッド バックラッシュ、ラジアル荷重、効率仕様が記載されており、推測する必要はありません。
- マッチングモーター+ギアボックス 検証により、トルク、速度、および熱制限は、想定されるのではなく、ペアとして証明されます。
- 職務ごとに指定された潤滑 (寿命充填または保守可能)、産業用ユニットの再潤滑ガイダンス付き。
- フランジの互換性: IEC B5/B14およびNEMA C面とカスタムパイロット — 当社の モーターフランジガイドです。
- 低MOQ OEM / ODM: スペア用の小ロット、カスタムシャフト/エンコーダ、交換用ギアヘッドプログラム。
関連読書
- DCモーターとは何ですか?タイプ、原理、式
- ギアボックスとギアモーター: 違いと選択
- ロボットアームに減速機が必要な理由
- DCモーターがトルクを失う原因は何ですか?
- DC モーターのトラブルシューティング方法: ステップバイステップガイド
- モーターフランジとは何ですか?IEC と NEMA の取り付け
- BLDCモーターの欠点エンジニアが知っておくべき
- ACモーターとDCモーター:どちらを選ぶか
- モーターブラシとは何ですか?種類とその仕組み
- 電動工具が一般的にブラシ付きモーターを使用するのはなぜですか?
参考文献
- IEC 60034-1 — 回転電気機械: 定格と性能 (温度クラス、制限). webstore.iec.ch/publication/67467
- AGMA 925 — 歯車表面のディストレスに対する潤滑の影響 (膜厚、マイクロピット). agma.org
- ISO/TS 6336-22 — 歯車のマイクロピッティング負荷容量の計算. iso.org/standard/67752.html
- FAULHABER — 精密ギアヘッド (平、遊星、ゼロバックラッシュ、3–44 mm、983447:1 への比率). faulhaber.com/en/products/precision-gearheads
- FAULHABER — 遊星ギアヘッドシリーズ06/1データシート(バックラッシュ≤3°、負荷、効率). fmcc.faulhaber.com/…/EN_06-1_FMM.PDF
- maxon — GPX 16 LZ リダッドバックラッシュ遊星歯車ヘッド (1° バックラッシュ、70 N ラジアル). maxongroup.com/…/GPX16LZKLSL0913CPLW
- 摩耗 (2015) — さまざまな荷重下でのマイクロピッチングの発生。ISO/TR 15144-1 解析. sciencedirect.com/science/article/abs/pii/S0043164815000034
- Springer — Archardによる平歯車のマイクロピッチング予測摩耗法則(FZG試験). link.springer.com/10.1007/978-981-95-3646-7_74
- SKF — ギアボックス用途のベアリングメンテナンス、潤滑、故障モード. skf.com/us/products/maintenance-products/bearing-maintenance
- 米国DOE — 電気モーターシステム:効率、メンテナンス、信頼性ガイダンス. energy.gov/eere/amo/articles/motor-system-planning-and-analysis